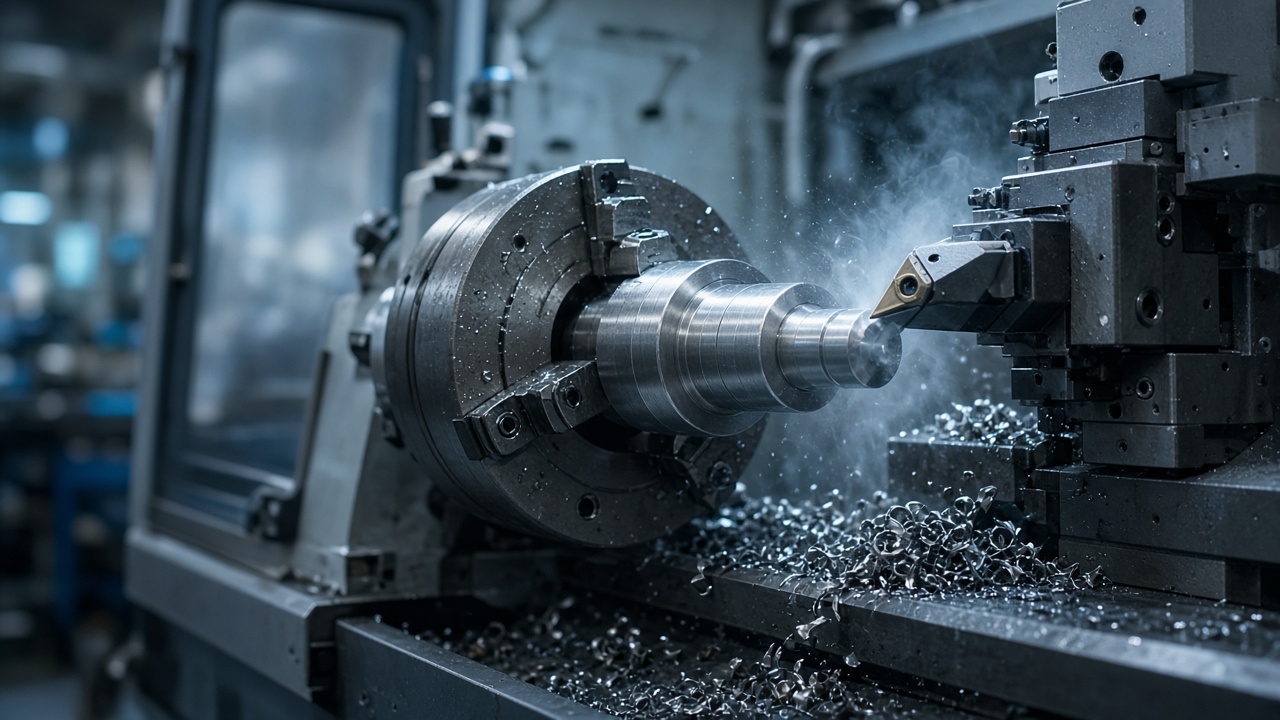
Черновая токарка
Снятие припуска по наружным диаметрам, длины и число проходов по геометрии чертежа.
Токарная обработка
Загрузите PDF или фото вала, втулки или другой тела вращения — COSTai распознает геометрию, подберёт заготовку и посчитает маршрут и себестоимость с учётом материала, станков и тиража.
Операции
В маршруте появляются переходы, которые реально есть в нормах токарной обработки сервиса — не абстрактный «станочный час целиком».
Снятие припуска по наружным диаметрам, длины и число проходов по геометрии чертежа.
Чистовые проходы по квалитету и шероховатости, когда они заданы на чертеже.
Метрическая резьба по обозначению на чертеже — как отдельный переход, не «внутри точения».
Внутренние диаметры втулок и ступеней: черновая и чистовая расточка.
Торцы и уступы по длинам вала или втулки.
Снятие фасок и притупление кромок, если они указаны в КД.
Как выглядит расчёт
Так выглядит типовой разбор тела вращения. Цифры ниже — иллюстрация состава расчёта, не коммерческое предложение.
Заготовка из прутка с припусками по диаметру и длине, масса металла на партию.
Черновое и чистовое точение ступеней, подрезка торцев, фаски, резьба при наличии на чертеже.
Себестоимость единицы и партии: материал + станко-час токарного оборудования + наладка, делённая на тираж.
| Заготовка / материал | Пруток, масса и марка с чертежа |
|---|---|
| Токарные переходы | Черновая, чистовая, торцы, фаски, резьба |
| Тираж | Пересчёт наладки и себестоимости единицы |
Наружное точение и расточка отверстия, торцы, канавки и резьба — если они есть на эскизе.
ИИ не требует 3D: достаточно 2D-чертежа или фото. Для серии лучше векторный PDF из САПР.
| Геометрия | D нар., D вн., длина, фаски |
|---|---|
| Операции | Точение, расточка, торцы |
| Результат | Маршрут + себестоимость партии |
Бесплатный пробный расчёт — после подключения предприятия. Итог на ваших чертежах проверяет технолог.
Себестоимость
Формула одна: материал + время переходов × станко-час + наладка на партию + инструмент и накладные. Разница между «примерно» и воспроизводимым КП — в том, что каждая статья привязана к чертежу и к вашему парку, а не к среднему по отрасли.
Для тел вращения типичен пруток или труба. Диаметр заготовки — максимальный наружный размер плюс припуски на зажим и черновую обработку. Длина — деталь + отрезка + торцы + хвост в патроне. На партии в сотни штук ошибка в несколько миллиметров на сторону заметно меняет килограммы металла.
Черновое точение снимает припуск. Чистовое — доводит квалитет и шероховатость, если они заданы на КД. Резьба, расточка, канавки и торцы считаются отдельными переходами: так проще сверить время и не потерять операцию в «общем точении».
Наладка патрона, упоров и первой детали — разовая. На 1 штуку она давит на цену, на 50–100 штук размазывается. Поэтому себестоимость единицы без указания партии почти всегда врёт.
Срочность, особая сертификация, редкая кооперация вне справочника, ручная доводка «на глаз» после термообработки. Их технолог добавляет явно — COSTai не маскирует их под станко-час токарного ЧПУ.
Ориентир по заготовке начинается с максимального диаметра на чертеже. К нему добавляют припуск на черновую обработку и на зажим: для жёстких коротких деталей часто хватает 2–3 мм на сторону, для длинных тонких валов припуск больше из‑за риска прогиба и вибрации.
Длина заготовки — не длина детали «как на виде». Нужны припуски на отрезку, торцевание и технологический хвост в патроне или цанге. На партии в сотни штук каждый лишний сантиметр прутка — это килограммы металла и деньги, которые не вернёт «округлениe в Excel».
Труба имеет смысл, когда внутренний диаметр близок к каналу и расточка дешевле, чем выбирать объём из прутка. COSTai опирается на геометрию и семейство детали; окончательный выбор сортамента технолог может поправить в расчёте.
Рабочий порядок обычно такой: резка заготовки → черновое точение → чистовое → расточка и канавки → резьба → торцы и фаски → контроль. Не каждый чертёж содержит все шаги, но те, что есть на КД, должны быть видны отдельно.
Резьба по ГОСТ-обозначению — отдельный переход с инструментом и машинным временем. Если спрятать её внутрь «точения», менеджер не объяснит клиенту, почему две похожие втулки отличаются в цене.
Контроль первой детали и риск брака на партии закладывают явно: либо процентом, либо отдельной строкой. ИИ помогает собрать черновик; процент потерь — решение цеха.
После загрузки PDF сервис извлекает диаметры, длины, резьбы и материал, если они читаются. Строится маршрут с токарными переходами, оценивается время, к станкам парка подбирается совместимая категория.
На тарифах Бизнес и Бизнес Про задаются токарные ЧПУ и универсальные станки, ограничения по диаметру и длине, ставка станко-часа и справочник материалов. Без этого калькуляция не знает ваш цех.
Пробный период оформляется заявкой на странице подключения: считаете свои валы и втулки, технолог сверяет маршрут, затем выбираете стартовый пакет 10 расчётов за 2 500 ₽ или подписку от 6 900 ₽/мес.
Ошибки
Да, COSTai принимает фото и PDF. Для серии лучше векторный PDF из САПР: на растре чаще теряются резьбы и мелкие диаметры. Итог перед КП сверяет технолог.
Нет. Для ориентира себестоимости достаточно 2D-чертежа. STEP полезен для CAM, но не обязателен, чтобы получить маршрут и черновик цены.
Метрическая резьба по обозначению на чертеже идёт отдельным переходом, а не «внутри точения». Так проще заложить инструмент и время.
Операция уходит в кооперацию по правилам сервиса. Мы не подставляем невозможный токарный станок ради красивой цифры.
Пробный период по заявке на /pilot без карты. Далее стартовый пакет 10 расчётов за 2 500 ₽ или тариф от 6 900 ₽/мес. Актуальные условия — на главной в блоке тарифов.
Геометрия не перебивается руками: переходы и тираж связаны с чертежом. Excel остаётся удобен для разовых формул, но на потоке PDF теряет время и версии ставок.
Предприятие
На тарифах Бизнес и Бизнес Про в настройках предприятия задаётся парк: токарные ЧПУ и универсальные, ограничения по диаметру и длине.
Калькуляция берёт ваши ставки, а не «средние по рынку». Материал — из справочника предприятия или загруженного чертежа.
Операция уходит в кооперацию по правилам сервиса. Не подставляем фрезерный переход на токарный станок «чтобы хоть что-то посчиталось».
Для цеха
PDF или фото — геометрия, резьбы и длины не перебиваются руками в таблицу.
Черновая/чистовая, резьба, расточка, торцы и фаски видны отдельно, время можно сверить.
Изменение партии пересчитывает наладку и себестоимость единицы без нового «ручного круга».
Парк и ставки предприятия, а не универсальный калькулятор «как у всех».
Читать дальше
Практика калькуляции и маршрута — плюс соседние хабы: фрезеровка и листовой металл. Подключение — на /pilot.
Как ИИ считает стоимость токарной обработки: заготовка, переходы, Тпз, станко-час, партия и типовые ошибки, когда токарку «оценивают» как фрезеровку.
ЧитатьРазбираем калькуляцию токарной детали по шагам: заготовка, операции, наладка, инструмент, накладные и типичные ошибки технолога при подготовке КП.
ЧитатьПочему «калькулятор токарных работ скачать бесплатно» устаревает и чем онлайн-расчёт по чертежу удобнее таблицы с макросами для КП.
ЧитатьКогда выгоднее листовая заготовка, а когда пруток или поковка: отход, время обработки, минимум поставки и как это меняет себестоимость по чертежу.
ЧитатьРазбор себестоимости втулки из стали 45: заготовка, токарные операции, термообработка, наладка и на что смотреть в цене изготовления по чертежу.
ЧитатьКак закладывать закалку, улучшение, отпуск и нормализацию в калькуляцию: своя печь или кооперация, логистика, доводка после ТО и влияние на цену КП.
ЧитатьОставьте заявку — подключим аккаунт и дадим пробный расчёт по вашим чертежам.